新闻中心
推荐产品
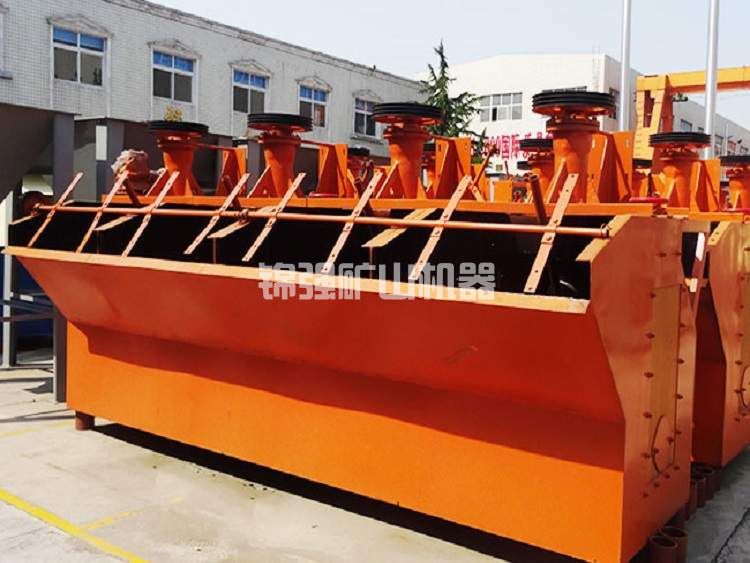
- 搅拌式浮选机
搅拌式浮选机工作原理搅拌式浮选机工作时,随叶轮转动,槽内矿浆从四面经槽底由叶轮下端吸气至叶轮叶片之间......
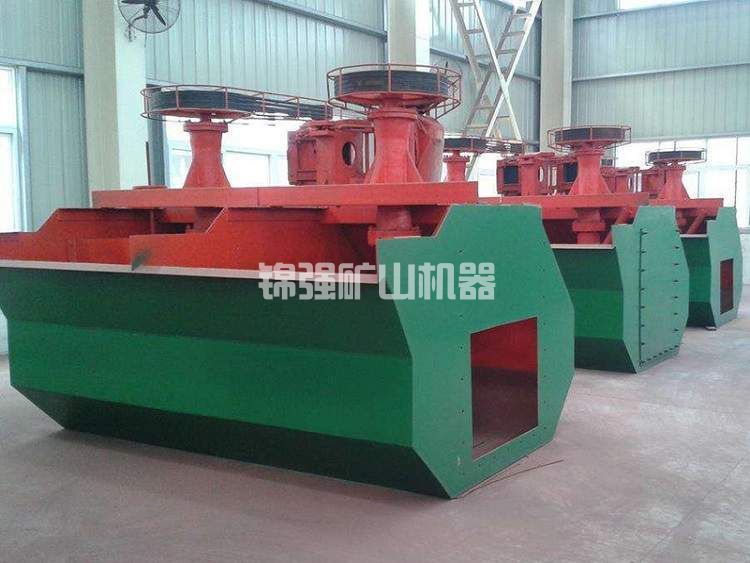
- BF浮选机
BF浮选机设备可普遍用以稀有金属、轻金属、和矿山企业物的选别,浮选药剂槽合适于大、中小型浮选药剂厂的......
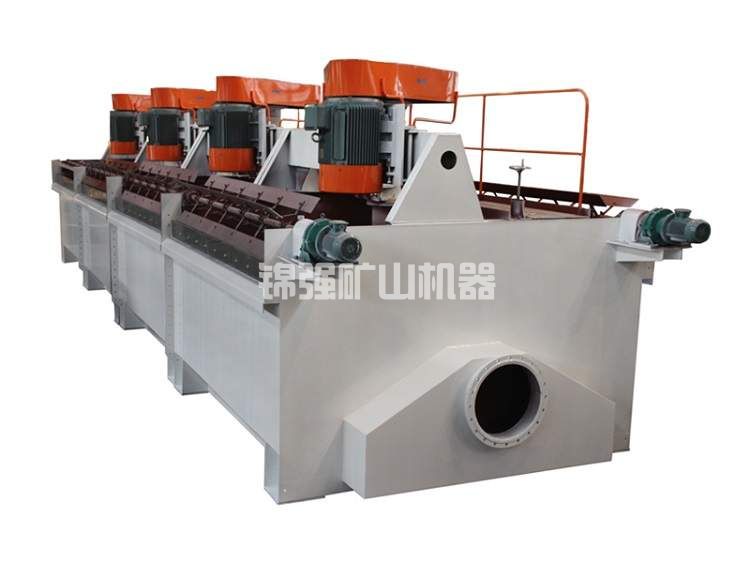
- XJM浮选机
XJM浮选机工作原理XJM浮选机属机械搅拌自吸式式浮选机,关键用以筛分0.5毫米下列的煤末,与此同时......
工艺流程
制砂厂含金尾矿,采用堆浸法回收的适用条件与风险
【30秒速读】
堆浸法适合处理低品位、大存量的含金尾矿,但不适合细粒金占比高的物料。
制砂厂尾矿如果金粒太细、含泥量太高,堆浸的回收率上不去。
堆浸法的投资比氰化搅拌浸出低,但浸出周期长,通常要几个月。
环保审批是堆浸法最大的门槛,防渗和废液处理做不好,不能开工。
品位低于每吨0.5克的尾矿,堆浸的经济性要仔细算账。
堆浸法是什么,为什么有人想用它
堆浸法是一种把矿石堆在防渗垫上,用氰化钠溶液喷淋,把金溶解出来再回收的方法。
它的优点是投资低、工艺简单、处理量大。不需要磨矿,不需要搅拌浸出槽,不需要复杂的固液分离。矿石破碎到一定粒度,堆在防渗垫上,喷淋氰化钠溶液,溶液从堆底流出,用活性炭吸附或锌粉置换回收金。
制砂厂含金尾矿的特点是存量较大、品位较低、金粒较细。传统氰化搅拌浸出需要磨矿和搅拌,投资大、运行成本高。堆浸法不需要磨矿,投资低,看起来很适合制砂厂尾矿。
但堆浸法有它自己的适用条件。条件不满足,回收率上不去,投资也收不回来。
适用条件一:金粒粒度不能太细
堆浸法对金粒粒度有要求。
氰化钠溶液在矿堆中靠重力渗透,渗透速度决定了浸出时间。金粒越细,浸出速度越快。但金粒太细,矿堆的渗透性会变差,溶液渗透不均匀,部分金粒接触不到氰化钠溶液。
制砂厂尾矿经过破碎和洗砂,金粒往往偏细。小于0.1毫米的金粒,在堆浸过程中容易随溶液流失,或者堵塞矿堆孔隙,影响渗透。
堆浸法适合的金粒粒度范围是0.1毫米到10毫米。小于0.1毫米的金粒,堆浸回收率明显下降。制砂厂尾矿如果细粒金占比超过30%,堆浸法的回收率可能只有60%到70%。
细粒金占比高的尾矿,更适合用搅拌浸出或重选加氰化联合工艺。堆浸法不是最优选择。
适用条件二:含泥量不能太高
含泥量对堆浸法的影响是致命的。
含泥量高,矿堆的渗透性就差。氰化钠溶液渗透不下去,矿堆内部形成死区,金浸出不完全。含泥量在2%以下时,堆浸的渗透性良好,回收率基本不受影响。含泥量到6%时,渗透性明显下降,回收率下降10%到15%。含泥量到8%以上时,矿堆渗透性极差,回收率下降超过25%。
制砂厂尾矿的含泥量往往偏高。洗砂过程中产生的细泥,大部分进入尾矿。含泥量超过6%的尾矿,堆浸之前必须做脱泥处理。脱泥处理增加投资和运行成本,堆浸的低成本优势被削弱。
含泥量超过8%的尾矿,堆浸法基本不适用。强行堆浸,回收率太低,经济上不划算。
适用条件三:金品位不能太低
堆浸法的投资低,但运行成本不低。氰化钠药剂、活性炭、防渗垫、喷淋系统、废液处理系统,这些成本加起来,每吨尾矿的处理成本在20到40元之间。
金品位低于每吨0.5克的尾矿,堆浸的经济性要仔细算账。每吨尾矿含金0.5克,按回收率70%计算,回收黄金0.35克。金价按每克480元计算,产值168元。扣除处理成本30元,毛利138元。
如果金品位只有每吨0.3克,按回收率70%计算,回收黄金0.21克,产值100.8元。扣除处理成本30元,毛利70.8元。毛利不算低,但要考虑投资回收期和环保风险。
金品位低于每吨0.3克的尾矿,堆浸的经济性较差。除非尾矿存量很大,否则不建议上堆浸。
适用条件四:环保审批能通过
堆浸法最大的门槛不是技术,是环保审批。
氰化钠是剧毒物质。堆浸过程中,氰化钠溶液在矿堆中渗透,如果防渗垫破损,溶液渗入地下,会造成严重污染。废液处理不达标,也会造成环境污染。
堆浸法的环保审批包括环境影响评价、危险化学品使用许可证、排污许可证等。审批流程长,要求严格。很多地方对堆浸法的审批已经收紧,甚至停止审批。
防渗系统是堆浸法环保审批的核心。防渗垫必须用高密度聚乙烯膜,厚度不低于1.5毫米。防渗垫下面要有黏土层或土工布保护层。防渗垫上面要有导排层和矿堆。
废液处理系统也是环保审批的核心。堆浸废液必须循环使用,不能外排。废液处理系统包括沉淀池、过滤池、循环泵、氰化物分解装置。
环保审批通不过,堆浸法不能开工。沙场在决定上堆浸法之前,先咨询当地生态环境部门,确认审批可行性。
堆浸法的风险
风险一:回收率不稳定
堆浸法的回收率受矿堆渗透性、金粒粒度、含泥量、喷淋制度等多种因素影响。回收率波动大,从50%到80%都有可能。
回收率不稳定,经济效益就不稳定。沙场在测算效益时,不能按最高回收率算,要按保守回收率算。
风险二:浸出周期长
堆浸法的浸出周期长,通常要几个月。制砂厂尾矿存量大的话,浸出周期可能超过半年。
浸出周期长,资金占用时间长。沙场要有足够的现金流支撑,否则中途资金链断裂,项目就停了。
风险三:环保事故风险
堆浸法最大的风险是环保事故。防渗垫破损、废液泄漏、氰化物分解不彻底,任何一环出问题,都会造成环境污染。
环保事故的代价很大。罚款、停产整改、生态修复,这些成本可能超过项目本身的收益。沙场在决定上堆浸法之前,必须做好环保风险防控。
风险四:氰化物管理风险
氰化钠是剧毒物质,管理不当会造成安全事故。氰化钠的采购、运输、储存、使用,都要符合危险化学品管理规定。
沙场要安排专人负责氰化钠的管理。管理不到位,安全事故的风险很高。
堆浸法和其它方法的对比
| 方法 | 回收率 | 投资 | 运行成本 | 环保风险 | 适用条件 |
|---|---|---|---|---|---|
| 堆浸法 | 50%到80% | 低 | 中 | 高 | 低品位、大存量、含泥量低 |
| 搅拌浸出 | 85%到95% | 高 | 高 | 高 | 高品位、细粒金 |
| 重选加氰化 | 90%到96% | 中 | 中 | 高 | 重选金精矿 |
| 冶炼厂集中处理 | 90%到94% | 低 | 低 | 低 | 规模小、无氰化审批 |
堆浸法的回收率最低,但投资也最低。搅拌浸出的回收率最高,但投资和运行成本也最高。重选加氰化的回收率介于两者之间,适合重选金精矿。冶炼厂集中处理最省心,但计价系数低。
制砂厂含金尾矿选择哪种方法,取决于尾矿的金品位、金粒粒度、含泥量和环保审批情况。
如果决定上堆浸法,这几个环节不能省
第一个环节:脱泥
含泥量超过6%的尾矿,堆浸之前必须脱泥。脱泥设备可以选用螺旋分级机或水力旋流器。脱泥做不好,矿堆渗透性差,回收率上不去。
第二个环节:防渗
防渗垫必须用高密度聚乙烯膜,厚度不低于1.5毫米。防渗垫下面要有黏土层或土工布保护层。防渗垫上面要有导排层和矿堆。防渗系统做不好,环保事故的风险很高。
第三个环节:喷淋制度
喷淋制度要根据矿堆渗透性和金粒粒度确定。喷淋强度太大,溶液来不及渗透就流走了。喷淋强度太小,浸出速度慢。喷淋制度要经过试验确定,不能照搬别人的参数。
第四个环节:废液处理
废液必须循环使用,不能外排。废液处理系统包括沉淀池、过滤池、循环泵、氰化物分解装置。废液处理不达标,环保部门会责令停产整改。
常见问题
问:制砂厂尾矿含泥量高,能不能先洗泥再堆浸?
可以。脱泥处理是堆浸法的前置环节。脱泥设备可以选用螺旋分级机或水力旋流器。脱泥增加投资和运行成本,但能提高矿堆渗透性和回收率。
问:堆浸法的浸出周期一般多长?
取决于矿堆渗透性和金粒粒度。渗透性好、金粒细的矿堆,浸出周期两到三个月。渗透性差、金粒粗的矿堆,浸出周期可能超过半年。
问:堆浸法的回收率一般多少?
取决于金粒粒度、含泥量和喷淋制度。金粒粒度适中、含泥量低的尾矿,回收率在70%到80%之间。金粒细、含泥量高的尾矿,回收率在50%到65%之间。
问:堆浸法的环保审批难不难?
难。很多地方对堆浸法的审批已经收紧,甚至停止审批。沙场在决定上堆浸法之前,先咨询当地生态环境部门,确认审批可行性。
结论
制砂厂含金尾矿采用堆浸法回收,适用条件有四个。
第一,金粒粒度不能太细。小于0.1毫米的金粒占比超过30%,堆浸回收率明显下降。
第二,含泥量不能太高。含泥量超过6%,必须脱泥。超过8%,堆浸法基本不适用。
第三,金品位不能太低。低于每吨0.3克,经济性较差。
第四,环保审批能通过。防渗和废液处理做不好,不能开工。
堆浸法的投资低,但回收率也低,浸出周期长,环保风险大。制砂厂在选择堆浸法之前,先做粒度筛析和含泥量检测,再算经济账,最后确认环保审批可行性。