新闻中心
推荐产品
- 搅拌式浮选机
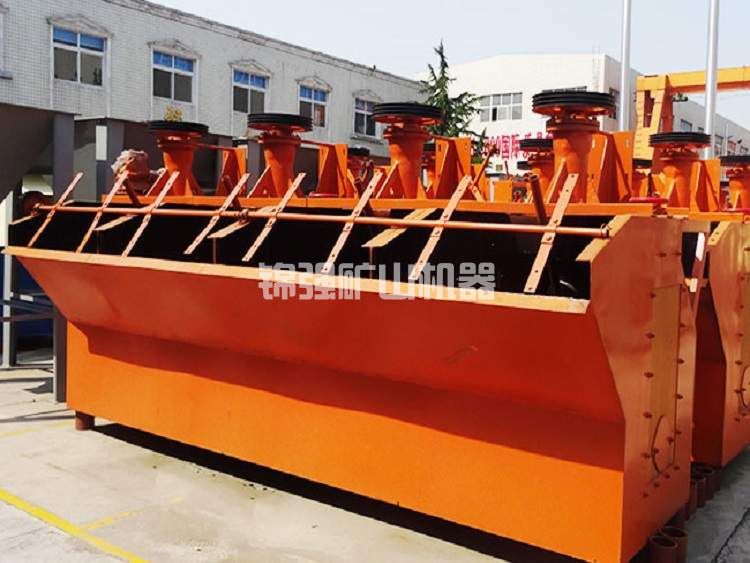
搅拌式浮选机工作原理搅拌式浮选机工作时,随叶轮转动,槽内矿浆从四面经槽底由叶轮下端吸气至叶轮叶片之间......
- BF浮选机
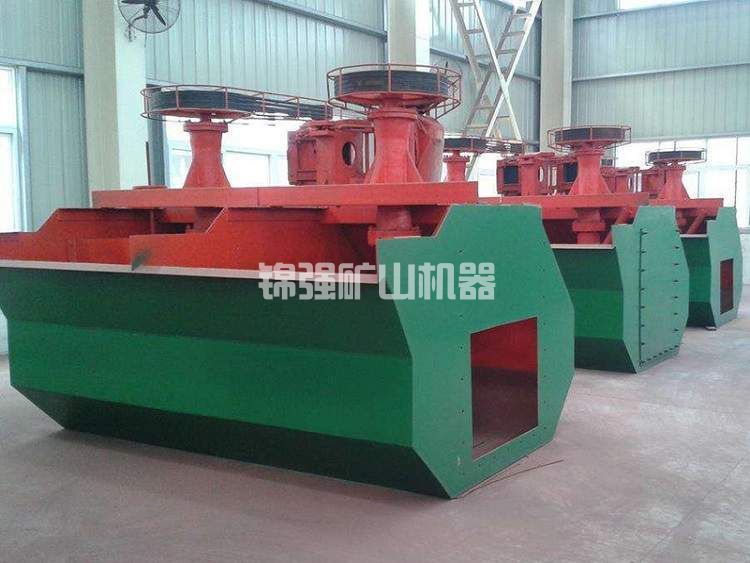
BF浮选机设备可普遍用以稀有金属、轻金属、和矿山企业物的选别,浮选药剂槽合适于大、中小型浮选药剂厂的......
- XJM浮选机
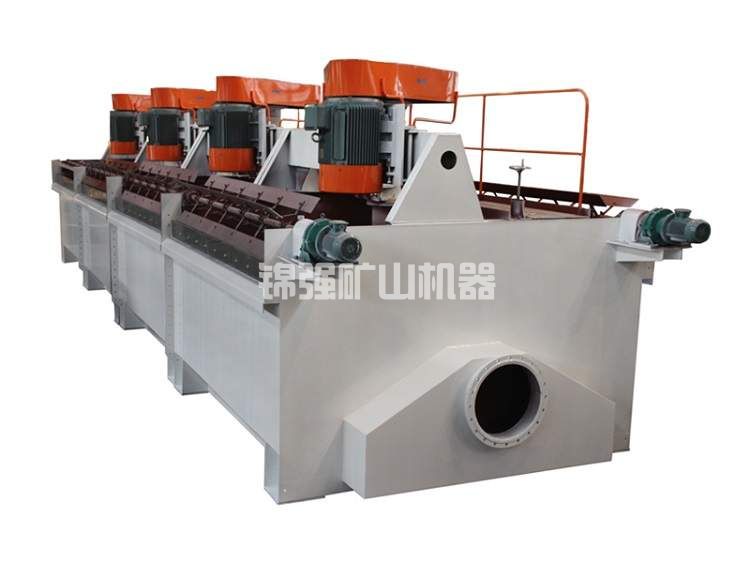
XJM浮选机工作原理XJM浮选机属机械搅拌自吸式式浮选机,关键用以筛分0.5毫米下列的煤末,与此同时......
工艺流程
沙场重选金精矿,采用什么方法冶炼最环保且回收率高?
【30秒速读】
沙场重选金精矿的冶炼,环保和回收率不是对立的,关键看你怎么选工艺。
重选金精矿品位高、杂质少,最适合用重选加氰化的联合工艺。
氰化工艺回收率最高,但环保风险大,必须配套尾矿处理系统。
无氰药剂和硫代硫酸盐工艺环保,但回收率比氰化低,成本更高。
冶炼厂集中处理比沙场自行冶炼更环保,也更容易达标。
先搞清楚:你的金精矿是什么性质
沙场重选金精矿和岩金浮选金精矿不一样。
重选金精矿的品位高,通常每吨几百克到几千克。杂质少,硫化物含量低,砷和碳的含量也低。金粒以游离态为主,包裹金少。
这个性质决定了重选金精矿的冶炼工艺比浮选金精矿简单。浮选金精矿含硫高、含砷高,必须先焙烧或加压氧化,把硫和砷去掉,才能氰化。重选金精矿不需要这些预处理步骤,可以直接进入冶炼环节。
但重选金精矿也有一个特点:金粒粒度分布宽。粗粒金和细粒金混在一起。粗粒金用重选或混汞就能回收,细粒金必须用氰化或其它化学方法。
所以,沙场重选金精矿的冶炼,不是选一种方法,是选一套方法组合。
方法一:重选加氰化联合工艺,回收率最高
这是目前沙场重选金精矿最成熟的冶炼方案。
第一步:重选精选
重选金精矿先经过摇床或离心机再精选,把粗粒金和细粒金分开。粗粒金直接进入下一步,细粒金进入氰化环节。
这一步的目的是减少进入氰化的矿量,降低氰化药剂的消耗。
第二步:混汞或重选回收粗粒金
粗粒金用混汞板或重选设备回收。混汞板是一块涂了汞的铜板,金粒接触汞之后形成金汞齐,刮下来蒸馏得到粗金。
混汞工艺的回收率高,对粗粒金的回收率能达到95%以上。但汞有毒,操作时必须做好防护,废气废水要处理。
如果环保要求高,混汞可以改用重选设备替代。重选设备对粗粒金的回收率略低于混汞,但环保风险小得多。
第三步:氰化浸出细粒金
细粒金进入氰化环节。氰化浸出是用氰化钠溶液把金溶解出来,再用锌粉置换或活性炭吸附,得到金泥。
氰化工艺对细粒金的回收率高,一般能达到90%到95%。氰化浸出的时间根据金粒粒度确定,细粒金浸出时间短,粗粒金浸出时间长。
第四步:金泥冶炼
金泥经过酸洗、焙烧、熔炼,得到合质金。合质金的纯度一般在80%到95%之间,可以卖给冶炼厂进一步精炼。
重选加氰化联合工艺的综合回收率在92%到96%之间。这是目前沙场重选金精矿回收率最高的方案。
方法二:无氰药剂工艺,环保但回收率稍低
氰化工艺的环保风险是沙场最担心的问题。氰化钠是剧毒物质,操作不当会造成严重污染。很多沙场因为环保审批通不过,不能用氰化工艺。
无氰药剂工艺是替代方案。
无氰药剂包括硫代硫酸盐、硫脲、氯化物等。这些药剂的毒性远低于氰化钠,环保风险小。但回收率比氰化低,一般在85%到90%之间。药剂成本比氰化高,浸出时间比氰化长。
硫代硫酸盐工艺是目前研究最多的无氰工艺。硫代硫酸盐对金的浸出率高,对杂质不敏感,适合处理含铜含砷的金精矿。但硫代硫酸盐的消耗量大,成本高。
硫脲工艺的浸出速度快,对金的浸出率高。但硫脲不稳定,容易分解,操作条件要求严格。
无氰药剂工艺适合环保要求高、氰化审批通不过的沙场。如果氰化审批能通过,氰化工艺的回收率更高,成本更低。
方法三:冶炼厂集中处理,最环保也最省心
沙场自己冶炼金精矿,环保风险大,审批手续复杂。很多沙场选择把金精矿卖给冶炼厂,由冶炼厂集中处理。
冶炼厂有完善的环保设施和成熟的冶炼工艺。氰化尾矿处理、废气处理、废水处理,冶炼厂都有配套系统。沙场自己建这些系统,投资大、运行成本高,不划算。
冶炼厂集中处理的回收率也高。冶炼厂的氰化系统规模大,操作参数控制精确,回收率一般比沙场自己冶炼高2到3个百分点。
冶炼厂集中处理的缺点是计价系数低。冶炼厂要赚加工费,给沙场的计价系数一般在80%到90%之间。沙场自己冶炼,回收率虽然低一点,但全部收益归自己。
选择冶炼厂集中处理还是自己冶炼,取决于沙场的规模和环保条件。大规模沙场,自己有氰化审批和环保设施的,可以自己冶炼。小规模沙场,没有氰化审批和环保设施的,建议卖给冶炼厂。
三种方法的对比
| 方法 | 回收率 | 环保风险 | 投资 | 适用条件 |
|---|---|---|---|---|
| 重选加氰化 | 92%到96% | 高 | 中 | 有氰化审批和环保设施 |
| 无氰药剂 | 85%到90% | 低 | 中高 | 环保要求高,氰化审批难 |
| 冶炼厂集中处理 | 90%到94% | 低 | 低 | 规模小,无氰化审批 |
三种方法各有优劣。重选加氰化的回收率最高,但环保风险大。无氰药剂的环保风险小,但回收率低、成本高。冶炼厂集中处理最省心,但计价系数低。
沙场选择哪种方法,取决于自身的规模、环保条件和氰化审批情况。
环保合规的三个关键点
不管选哪种方法,环保合规都是沙场必须面对的问题。
第一个关键点:尾矿处理
氰化尾矿必须经过处理才能排放。处理方法包括碱氯化法、过氧化氢法、二氧化硫法等。碱氯化法是最常用的方法,用氯气或次氯酸钠把氰化物氧化分解。
尾矿处理系统的投资和运行成本,沙场必须提前算清楚。尾矿处理不达标,环保部门会责令停产整改。
第二个关键点:废气处理
混汞工艺产生的汞蒸气,氰化工艺产生的氰化氢气体,都必须经过处理才能排放。废气处理系统包括通风罩、吸收塔、活性炭吸附装置。
废气处理系统的投资不大,但运行成本不低。沙场要安排专人负责废气处理系统的运行和维护。
第三个关键点:废水处理
氰化废水必须循环使用,不能外排。废水处理系统包括沉淀池、过滤池、循环泵。废水循环使用,既环保又节约药剂。
废水处理系统的投资和运行成本,沙场要提前算清楚。废水处理不达标,环保部门会责令停产整改。
回收率提升的三个操作要点
不管选哪种方法,操作要点都影响回收率。
第一个要点:金精矿粒度
金精矿粒度越细,浸出速度越快,回收率越高。氰化浸出前,金精矿要磨到0.074毫米以下。磨矿细度不够,粗粒金浸出不完全,回收率下降。
第二个要点:药剂浓度
氰化钠浓度要控制在合理范围。浓度太低,浸出速度慢,回收率低。浓度太高,药剂浪费,环保风险大。氰化钠浓度一般控制在0.05%到0.1%之间。
第三个要点:浸出时间
浸出时间根据金粒粒度确定。细粒金浸出时间短,24小时左右。粗粒金浸出时间长,48小时以上。浸出时间不够,金浸出不完全,回收率下降。
常见问题
问:沙场自己冶炼金精矿,需要什么手续?
需要办理危险化学品使用许可证、排污许可证、环境影响评价审批等手续。具体流程各地不同,建议先咨询当地生态环境部门。手续不齐全,不能开工。
问:混汞工艺还能用吗?
混汞工艺的环保风险大,很多地方已经禁止使用。如果当地允许使用,必须做好汞蒸气防护和废水处理。如果当地禁止使用,改用重选设备替代。
问:无氰药剂的成本比氰化高多少?
无氰药剂的成本比氰化高30%到50%。药剂成本高,但环保风险小,环保处理成本低。综合算下来,无氰药剂的总成本比氰化高10%到20%。
问:冶炼厂的计价系数一般是多少?
冶炼厂的计价系数取决于金精矿品位和杂质含量。品位高、杂质少的金精矿,计价系数在85%到90%之间。品位低、杂质多的金精矿,计价系数在75%到85%之间。
结论
沙场重选金精矿的冶炼,环保和回收率的平衡点是三点。
第一,重选加氰化联合工艺回收率最高,但必须有氰化审批和环保设施。
第二,无氰药剂工艺环保风险小,但回收率低、成本高。
第三,冶炼厂集中处理最省心,但计价系数低。
规模大、有氰化审批的沙场,选自建氰化系统。规模小、无氰化审批的沙场,选冶炼厂集中处理。
不管选哪种方法,尾矿处理、废气处理、废水处理这三个环保环节,一个都不能省。